 收藏万泓环保
 网站地图
 联系万泓环保
当前位置:首页 > 万泓环保资讯 > 铁碳微电解工艺如何处理纺织染料废水
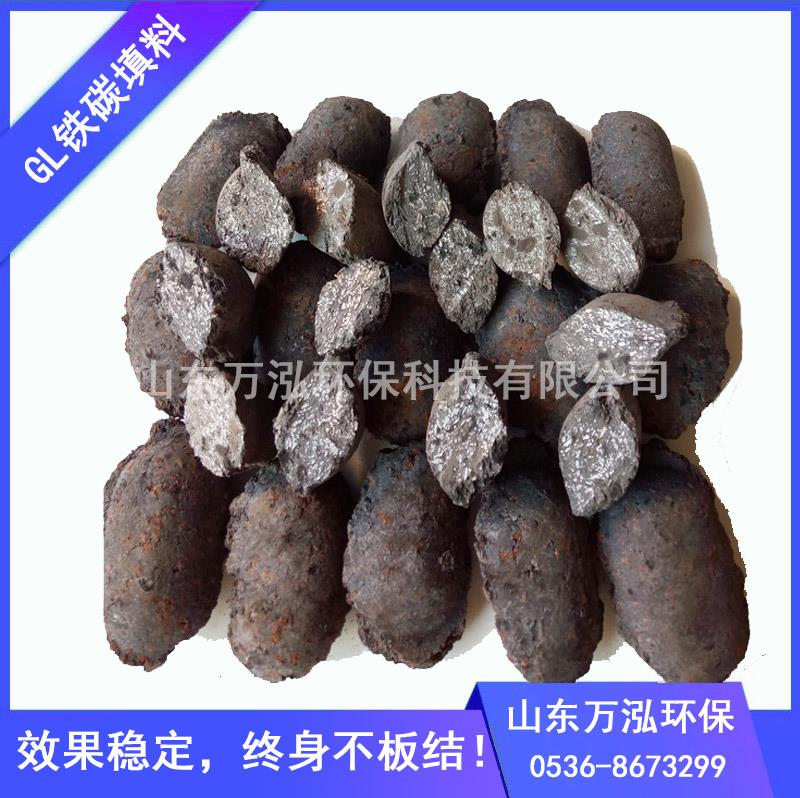
铁碳微电解工艺完全可以处理纺织染料废水,而且铁碳微电解是处理纺织染料废水的“经典工艺”之一,在印染集聚区污水处理厂中应用极为普遍。
纺织染料废水特点:高色度、高COD、高盐度、可生化性差(BOD/COD低)、pH值波动大(通常偏碱性)、含有各种难降解有机物。
1. 工艺定位:别拿它当“终点”,它是“开链刀”
纺织染料特别是偶氮染料、活性染料分子结构稳定,发色基团(-N=N-)极难被生化破环。铁碳在此的核心任务只有两个:
破环脱色:切断偶氮键,将大分子有色有机物转为小分子无色有机物(B/C比可从0.2提升至0.35以上)。
解毒:将有毒的偶氮化合物还原为低毒的芳胺类(后续生化降解)。
铁碳工艺是作为“预处理”,后面必须紧跟“水解酸化+好氧生化”,单纯靠铁碳+混凝沉淀,COD去除率通常只能到40%~60%,无法达标排放。
2. 针对纺织废水的“特殊参数调整”
纺织废水原水通常呈强碱性(pH 10~12),而铁碳要求强酸性(pH 2.5~3.5)。这里的加酸成本是运行成败的第一道坎:
pH调节策略:不要直接加硫酸硬调(费用极高且产泥量大)。实战中常利用前段退浆废水中的酸性物质预调,再补加硫酸至3.0左右。
停留时间(HRT):纺织染料结构更顽固,时长一般 90~150分钟。如果停留时间过短,出水颜色虽变浅,但生化性提升不够。
盐度耐受(关键!):纺织废水含大量Na₂SO₄或NaCl(电导率常达5000~20000μS/cm)。高盐是双刃剑——它提升了电导率(有利微电解电流效率),但氯离子(Cl⁻)在高电位下会被氧化成氯气,腐蚀设备并消耗铁碳。对策是控制进水Cl⁻<5000mg/L,且设备必须采用耐氯腐蚀的PPH或玻璃钢材质。
3. 必须避开的两大“染色陷阱”
纺织染料废水中含有大量表面活性剂(匀染剂、渗透剂)和浆料(PVA聚乙烯醇),它们会引发两个特有故障:
“糊料”包覆:PVA浆料在酸性条件下会析出粘性胶状物,裹在3308维多利亚线路检测中心表面,导致填料“假死”。破解法:在进铁碳前必须加一套“混凝气浮”,先去除大部分悬浮物和PVA浆料,绝不能让原水直接进铁碳塔。
中途“返色”现象:某些酞菁类染料被还原后,遇空气会重新氧化显色。因此铁碳出水必须在无氧或低氧状态下(即刚出水时)立刻加碱(石灰乳)并快速混凝沉淀,防止还原产物再次被氧化变回原色。
4. 完整工艺组合推荐
针对典型印染废水,使用最多的流程是:
调节池(均质)→ 混凝气浮(除SS和浆料)→ 铁碳微电解(pH=3,曝气2h)→ 中和混凝沉淀→ 水解酸化→ 接触氧化(好氧)→ 二沉池
 扫描关注官方微信
 鲁公网安备 37079402001094号